
Demandez à une équipe de laboratoire quelle partie de l'installation d'une boîte à gants a été spécifiée en dernier, et la pompe à vide est généralement la réponse. Il se trouve sous le banc ou derrière un panneau, fonctionne quelques minutes à la fois et apparaît rarement dans les conversations dominées par les gammes d'analyseurs, les colonnes de purification et les dimensions des ports de gants. Cette habitude est compréhensible, et c’est aussi là que commence une bonne part de frustration évitable, car la pompe régit le rythme de chaque opération qui déplace le matériau à travers les limites de la boîte.
Une boîte à gants sous atmosphère inerte n’est pas étanche à l’air comme une ampoule scellée l’est. Il s'agit d'une enceinte de travail avec des portes, des gants, des traversées et des ports qui sont ouverts régulièrement, et chaque ouverture représente une opportunité pour l'air ambiant d'entrer. Le côté vide du système existe pour réduire les conséquences de ce trafic, cycle après cycle.
Pourquoi la pompe à vide mérite sa propre spécification
Une pompe à vide est l’un des rares accessoires de boîte à gants auxquels est attachée une véritable question de compatibilité avec les gaz. Une unité qui fonctionne confortablement avec l'azote peut se comporter différemment avec l'argon, et encore différemment avec un flux transportant des vapeurs de solvant provenant d'un échantillon enrobé ou une poudre fine provenant d'un matériau broyé. Ces différences affectent la durée de vie, l’état de l’huile et, dans le pire des cas, la propagation de la contamination en amont dans la chambre.
Il y a aussi un problème de spécification. Les catalogues de pompes sont organisés en fonction de la vitesse de pompage, de la pression ultime et de la taille de l'entrée, tandis que les utilisateurs de boîtes à gants réfléchissent en termes de temps de transfert, de stabilité de l'atmosphère et d'intervalles de maintenance. Les deux vocabulaires décrivent le même équipement depuis des extrémités opposées, et cette inadéquation explique pourquoi les pompes sont souvent surdimensionnées dans un sens et sous-dimensionnées dans un autre.
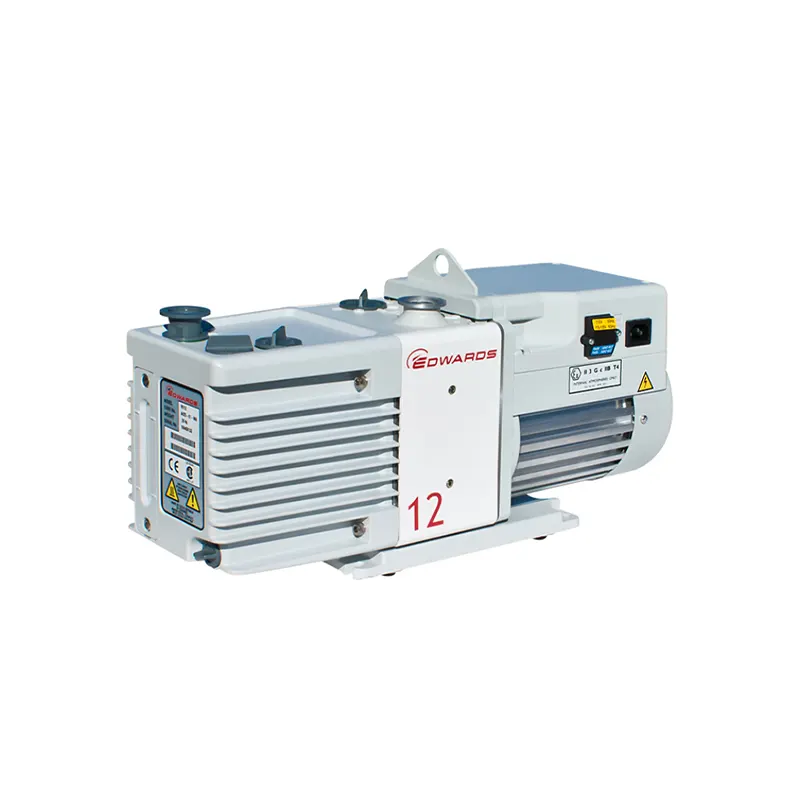
Le Pompe à vide pour boîte à gants est un exemple de la catégorie abordée par cette discussion : un accessoire dont les spécifications doivent être dérivées de la chambre qu'il dessert plutôt que sélectionnées dans une liste générale de matériel sous vide. Tout ce qui suit s’applique à cette catégorie, et non à un seul modèle.
Ce que fait réellement une pompe à vide de boîte à gants
Il est utile de séparer trois tâches qu'une seule pompe peut effectuer sur la même installation, car elles ont des profils de service différents et des modes de défaillance différents, et les confondre conduit à un diagnostic erroné lorsque quelque chose change.
Évacuation par antichambre avant un transfert
L'antichambre, également appelée chambre de transfert ou sas, est un petit volume doté d'une porte extérieure tournée vers la pièce et d'une porte intérieure tournée vers l'atmosphère inerte. Son fonctionnement est coordonné par une pompe à vide, un évent contrôlé et une détection de pression. La séquence habituelle est la suivante : le matériau est placé à l'intérieur, la porte extérieure est scellée, la chambre est évacuée, le gaz de travail est admis pour rapprocher la pression de celle de la boîte principale et le cycle peut se répéter. Ce n'est qu'alors que la porte intérieure s'ouvre.
Le but est la dilution. Chaque évacuation et remplissage remplace une partie de l'air résiduel par du gaz de travail, et la répétition du cycle réduit encore davantage ce qui est transporté dans la chambre principale, au détriment du temps et du gaz. Une pompe qui évacue rapidement mais ne peut pas être isolée proprement, ou dont la conduite d'entrée est longue et étroite, allonge ce cycle et encourage les opérateurs à sauter les répétitions, ce qui est souvent le moment où la qualité de l'atmosphère commence à dériver.
Remplissage, purge et les trois flux de gaz
Il ne faut pas confondre les trois flux gazeux dans une installation sous atmosphère inerte. Le gaz de travail est l'atmosphère dans laquelle vit l'échantillon, généralement de l'azote ou de l'argon selon le matériau et le processus. Le gaz de contrôle entraîne les vannes pneumatiques, les régulateurs et parfois le circuit de l’analyseur à la pression attendue par ces instruments. Le gaz de régénération est consommé périodiquement pour restaurer la matière épurante, un processus impliquant de la chaleur et un débit défini entièrement distinct de l'évacuation de routine. La pompe à vide appartient à la première catégorie dans le sens où elle vide l'espace qui sera ensuite rempli par le gaz de travail. Il ne purge pas et ne régénère rien.
Pompe à vide versus purification des gaz
L’erreur conceptuelle la plus courante dans les discussions sur la boîte à gants est de considérer la pompe à vide comme faisant partie de la chaîne de conditionnement de l’atmosphère. Ce n'est pas. Un système de purification fait circuler l'atmosphère de travail en boucle fermée à travers un matériau qui élimine l'humidité et l'oxygène en continu, avec surveillance et régénération dans le cadre de son propre cycle. Une pompe à vide élimine l'air en vrac d'une chambre scellée avant que cet air n'atteigne le volume de travail principal.
Les deux fonctions sont nécessaires et aucune ne remplace l’autre. Une pompe puissante ne fera pas baisser le niveau d’humidité de la chambre principale, et une boucle de purification bien entretenue ne compensera pas une routine de transfert qui déverse de l’air frais dans la boîte plusieurs fois par heure. Cette limite est le fondement de chaque décision de sélection qui suit.
Comment le fonctionnement de la pompe et la conception de l'antichambre interagissent
Étant donné que la tâche de la pompe est définie par la chambre, la conversation sur les spécifications devrait commencer là plutôt que par un catalogue de pompes.
Volume, fréquence de cycle et débit
Une petite antichambre cyclée quelques fois par jour ne demande que très peu de pompe. Une grande chambre de transfert, un sas de chargement pouvant accueillir des outils ou une configuration multiport partagée par plusieurs utilisateurs demandent bien plus : chaque cycle a plus de gaz à éliminer et les cycles peuvent se chevaucher. La question pertinente n’est pas seulement la durée d’une évacuation, mais aussi le nombre d’évacuations par heure en période de pointe et si la pompe fonctionne de manière continue ou intermittente.
La vitesse de pompage est importante, tout comme la conductance du trajet entre la chambre et la pompe. Des lignes courtes, larges et bien tracées avec peu de virages permettent aux performances nominales d'atteindre la chambre. Une pompe qui semble généreuse sur le papier mais qui est étranglée par un tuyau étroit se comporte comme une pompe plus petite, et l'opérateur la vit comme une machine qui prend une éternité, sans aucun défaut évident à signaler.
Pression de service, vide limite et fuites
Plusieurs numéros liés au vide circulent dans les conversations en boîte à gants et décrivent différentes choses. Les traiter comme interchangeables produit des spécifications qui ne peuvent pas être respectées et des jugements de performance qui sont tout simplement erronés.
| Quantité | Ce qu'il décrit | D'où il vient |
|---|---|---|
| Pression de service de la boîte | La légère pression positive maintenue dans la chambre principale pendant le fonctionnement | Chambre principale et son contrôle de pression |
| Vide d'antichambre | La pression atteinte dans la chambre de transfert lors d'une étape d'évacuation | Volume de l'antichambre, joints et pompe |
| Pomper le vide ultime | Pression la plus basse que la pompe elle-même peut atteindre dans des conditions définies à vide | Spécification de la pompe |
| Taux de fuite | À quelle vitesse la pression augmente dans un volume scellé et isolé | Joints, portes, gants et traversées |
| Teneur en oxygène et en humidité | Espèces réactives résiduelles dans l’atmosphère de travail | Boucle de purification, analyseur et discipline d'exploitation |
Une seule ligne de ce tableau appartient à la pompe seule. Un taux de fuite élevé met à mal une bonne pompe, et une pompe médiocre est rarement sauvée par d'excellents joints. Le diagnostic commence donc par isoler quelle quantité est réellement hors cible, plutôt que par remplacer le composant le plus facile à blâmer.
L’endroit où les chiffres sont mis en œuvre compte autant que leurs valeurs. Un système qui maintient la porte intérieure verrouillée jusqu'à ce que l'antichambre soit revenue à la pression de travail, et qui compte les cycles d'évacuation plutôt que de s'appuyer sur la mémoire de l'opérateur, fournit des résultats plus cohérents qu'un système qui laisse la séquence à l'habitude. Les verrouillages et le comptage de cycles sont des choix de configuration et ils appartiennent aux spécifications aux côtés de la pompe elle-même.
Compatibilité des gaz, contamination et durée de vie
Argon, azote et comportement de pompage
Le choix du gaz de travail dépend du matériau et non de la pompe, mais la pompe ressent la différence. Les gaz varient en termes de masse molaire et de comportement lors de la compression et de l'échappement, et certaines conceptions gèrent un gaz plus confortablement qu'un autre. Après une conversion de l'azote en argon, ou lors d'un test de fuite à l'hélium, la pression réalisable et le comportement de la pompe peuvent changer. Il s'agit de questions destinées au fournisseur de pompes, auxquelles on répond en fonction du gaz et du service spécifiques, et qui ne sont pas déduites d'un taux de vide général.
Vapeurs de solvants, condensables et étui pour l'adsorption
Les échantillons recouverts de solvant ou les processus qui libèrent des espèces volatiles à l'intérieur de l'antichambre mettent de la vapeur condensable dans le flux évacué. De nombreuses conceptions de pompes gèrent mal les condensables : le lubrifiant peut être dilué ou dégradé, le chemin d'échappement peut accumuler des dépôts et la vapeur peut revenir vers la chambre lorsque la pompe s'arrête. C’est l’une des raisons pour lesquelles l’adsorption des solvants est souvent évoquée parallèlement au côté vide d’une boîte à gants.
La précision est utile ici. L'adsorption du solvant cible la vapeur organique ; il n’élimine ni l’oxygène ni l’humidité de l’atmosphère de travail et ne remplace pas une boucle de purification. Son rôle est de protéger le chemin du vide et de limiter la contamination condensable plutôt que de conditionner l'atmosphère.
Technologies de vide lubrifié à l’huile et à sec
D'une manière générale, les pompes utilisées dans ce rôle se divisent en modèles à palettes lubrifiées et en modèles secs et sans huile. Les pompes lubrifiées ont une longue expérience en service en laboratoire et offrent généralement de bonnes performances par coût unitaire, mais elles exigent une attention particulière à l'état de l'huile, à la filtration des gaz d'échappement et au risque de reflux si un cycle est interrompu ou si la pompe est utilisée en dehors de son régime prévu. Les pompes sèches maintiennent l'huile hors du volume balayé et simplifient plusieurs problèmes de contamination, avec un profil de coût et de service différent.
Aucune des deux technologies n’est universellement meilleure. Les facteurs décisifs sont le flux de gaz, la présence de condensables, l'intervalle de maintenance que le site peut raisonnablement supporter et si la pompe se trouve dans une zone où le brouillard d'huile est inacceptable.
Particules, poudres et protection amont
La manipulation des poudres est la raison pour laquelle de nombreux utilisateurs pensent d’abord à la filtration. Si une antichambre est utilisée pour déplacer des poudres fines, une partie peut être transportée vers la pompe lors de la course d'échappement. Un filtre à particules côté vide protège la pompe. Il ne protège pas l’atmosphère de travail, car la filtration des particules et l’élimination de l’humidité sont des fonctions différentes, et la distinction est importante chaque fois qu’une contamination est signalée et que les preuves indiquent qu’il s’agit de poussière plutôt que d’humidité.
Où un système de purification s’adapte-t-il et où il ne l’est pas
La pompe à vide fonctionne rarement seule dans une installation contemporaine. Le contrôle continu de l’atmosphère est assuré par un système de purification, et il convient de décrire ce rôle avec précision sans supposer qu’une pompe donnée et une unité de purification donnée vont ensemble.
Armoires de purification en boucle fermée
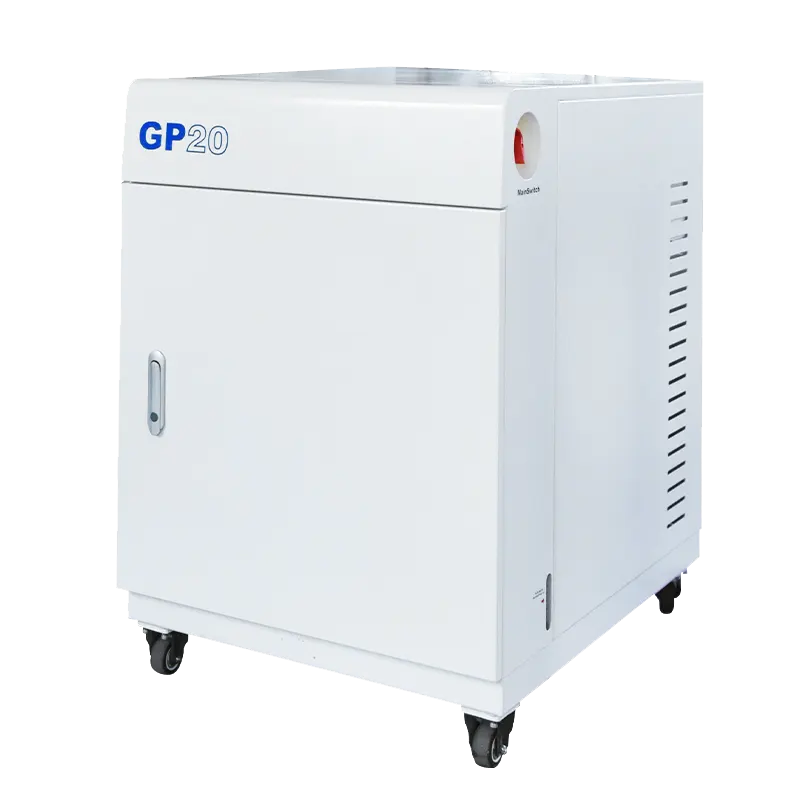
Une armoire de purification telle que la Armoire du système de purification de gaz GP20 est une unité autonome qui fait circuler le gaz à travers un matériau de purification en boucle fermée avec des enceintes scellées ou des équipements de traitement compatibles. Ses fonctions sont la circulation, l'élimination de l'humidité et de l'oxygène, la surveillance et la régénération périodique du matériau épurateur. Il ne s'agit pas d'une boîte à gants : elle ne contient aucun espace de travail pour un opérateur et ne fournit pas à elle seule un environnement inerte pour un échantillon.
Pourquoi la pompe à vide n'est pas un appareil de purification
Étant donné que les deux équipements reposent sur le même banc et que les deux sont décrits dans le langage du vide et de la pression, ils sont parfois confondus. La confusion produit deux erreurs caractéristiques. La première consiste à s'attendre à ce que la pompe abaisse la teneur en humidité et en oxygène dans la chambre principale : ce n'est pas possible, car ces espèces sont éliminées par contact avec un matériau purifiant dans une boucle de circulation plutôt que par évacuation. La seconde consiste à s’attendre à ce que l’enceinte de purification absorbe les conséquences d’une pratique de transfert imprudente. C’est possible, mais seulement au prix d’une saturation plus rapide et d’une régénération plus fréquente.
La compatibilité est une question, pas une hypothèse
Rien dans cet arrangement n’implique qu’une pompe particulière soit la bonne solution pour une armoire ou une chambre particulière. La compatibilité doit être vérifiée à plusieurs niveaux : les plages de pression pour lesquelles chaque unité est conçue, le type de gaz, l'endroit où la pompe s'évacue, l'existence de signaux de commande et de verrouillages et la manière dont la pompe est isolée lorsqu'elle ne fonctionne pas. Une pompe adaptée à une enceinte peut ne pas convenir à une autre en raison du volume, du gaz ou de l'architecture de contrôle. Lorsque la réponse n’est pas documentée, la bonne solution consiste à obtenir la confirmation du fournisseur plutôt que de déduire la compatibilité à partir des noms de produits ou du fait que deux articles sont vendus par la même entreprise.
Rétablissement lent et autres symptômes : lecture des données probantes
La plupart des plaintes liées au vide se présentent sous la forme de symptômes plutôt que de composants défectueux. Séparer les indicateurs énumérés précédemment est utile précisément parce que chaque symptôme réduit le champ des causes possibles sans nécessiter de deviner une machine spécifique.
L'antichambre prend plus de temps qu'avant
Si une étape d'évacuation qui s'effectuait autrefois rapidement traîne désormais en longueur, les explications les plus probables se situent du côté du vide plutôt que de la capacité fondamentale de la pompe. Un joint de porte qui a durci, un gant qui a commencé à s'infiltrer ou un joint torique contaminé par de la poudre admettra du gaz presque aussi vite que la pompe l'enlève. Les longs temps d'évacuation s'accompagnent souvent d'une pression qui stagne à un plateau au lieu de continuer à baisser, ce qui indique une fuite ou une charge de vapeur plutôt qu'une usure de la pompe. Si la pompe a fonctionné pendant des mois avec de la vapeur condensable, un lubrifiant dégradé ou un filtre d'échappement encrassé peut également réduire les performances, et une inspection de service est la réponse appropriée.
Les lectures d'eau et d'oxygène grimpent après un transfert et récupèrent lentement
Ce symptôme a deux territoires d’origine possibles. Si les valeurs augmentent fortement à chaque transfert et mettent beaucoup de temps à revenir, la pratique de transfert est le premier suspect : trop peu de cycles d'évacuation et de remplissage, une porte intérieure ouverte avant que la chambre ne soit revenue à la pression de service, ou une vanne d'aération qui admet le gaz si rapidement que l'air résiduel est agité dans le volume principal. Si les valeurs augmentent sans qu'aucun transfert n'ait lieu, il est peu probable que le côté vide soit responsable, et l'étalonnage de l'analyseur, l'état de la boucle de purification et le taux de fuite global méritent une attention prioritaire.
Le temps de récupération est un diagnostic utile car il reflète l’équilibre entre la quantité de contamination entrée et la capacité disponible de la boucle de purification. Les cycles courts avec une charge d’air résiduelle élevée consomment progressivement cette capacité, de sorte que chaque récupération semble plus lente. Les opérateurs décrivent souvent cela comme une détérioration de la situation, alors que ce qui a changé, c'est la routine de transfert.
Des lectures qui ne se stabilisent jamais malgré une circulation continue
Lorsque la circulation fonctionne correctement et que l'analyseur est sain mais que l'humidité ou l'oxygène ne tombent pas au niveau attendu, la recherche se déplace vers des sources qui contournent la boucle de purification : une traversée qui fuit, un gant endommagé, un port non scellé, un échantillon qui dégaze ou une source de solvant que la boucle n'est pas conçue pour gérer. Dans cette situation, la pompe à vide est généralement un spectateur, et sa seule importance est de savoir si le chemin de l'antichambre ajoute une charge d'air frais à chaque transfert.
Ce qu'un analyseur fait et ne vous dit pas
Un analyseur d'oxygène ou d'humidité mesure l'atmosphère ; il ne le purifie pas, et il ne dit rien directement sur le côté vide. Sa portée, sa résolution et son calibrage déterminent avec quelle confiance de petits changements peuvent être interprétés, et la résolution n'est pas synonyme de précision. Deux analyseurs ayant la même résolution peuvent être en désaccord sur les valeurs absolues, ce qui est important chaque fois que les lectures sont utilisées comme preuve des performances de la pompe.
Une liste de contrôle des spécifications pour le côté vide
Avant de demander un devis pour le pompe à vide de boîte à gants, cela aide à rassembler les informations qui déterminent réellement la réponse. La même liste fonctionne comme un examen préalable à l'installation d'un système déjà en cours d'exécution.
Informations à fournir à un fournisseur
- Volumes de chambre à évacuer : antichambre, sas et tout volume additionnel étanche desservi par la même pompe.
- Temps d'évacuation requis par cycle et nombre de cycles par heure en période d'utilisation maximale.
- Gaz de travail, ainsi que tout gaz utilisé pour les tests de fuite ou les processus spéciaux.
- Si le flux évacué peut transporter de la vapeur de solvant, de l'humidité ou une poudre fine.
- Plage de pression sur laquelle la pompe fonctionnera et si elle sera fermée ou fonctionnera en continu.
- Destination des gaz d'échappement et toutes contraintes d'installation en matière de bruit, de chaleur ou de brouillard d'huile.
- Si la pompe doit être verrouillée avec des portes, des vannes ou le système de contrôle de l'enceinte.
- Accès à la maintenance et intervalle d’entretien réaliste pour le site.
Points à confirmer plutôt qu’à présumer
- Les valeurs de vide limite sont des valeurs au niveau de la pompe dans des conditions définies ; ils ne constituent pas une promesse quant à la pression qu’atteindra votre antichambre.
- La vitesse de pompage à l’entrée de la pompe n’est pas la même que la vitesse effective au niveau de la chambre ; la longueur de la ligne, le routage et le diamètre sont importants.
- La pression de l'antichambre, la pression de service de la boîte et le taux de fuite sont des grandeurs distinctes avec des causes distinctes.
- L'adsorption du solvant protège le chemin du vide ; il n'élimine pas l'oxygène ou l'humidité de l'atmosphère de travail.
- La filtration des particules n'est pas une purification de l'atmosphère.
- Une armoire de purification et une pompe à vide remplissent des fonctions distinctes et ne sont ni interchangeables ni automatiquement compatibles.
Adaptation de la pompe à l'utilisation réelle du caisson
Le jugement final est opérationnel. Un groupe de recherche transférant quelques échantillons scellés par jour a besoin d'un profil de service différent de celui d'une installation effectuant des travaux adjacents à la production avec des cycles de verrouillage de charge fréquents et des pièces contenant des solvants. L'accessoire qui convient au deuxième cas peut être surdimensionné et peu pratique pour le premier, tandis que l'accessoire qui convient au premier frustrera le second en raison de cycles lents et d'intervalles d'entretien raccourcis.
Lorsque la documentation ne règle pas une question, qu'il s'agisse de la compatibilité des gaz, de la pression réalisable sous charge réelle ou de l'intégration du contrôle, la bonne étape consiste à demander au fournisseur de l'équipement l'ensemble complet des détails de l'application en main. Une spécification qui commence par la chambre, le gaz et le cycle de service résiste bien mieux qu'une spécification qui commence par une page de catalogue.
