
Fragen Sie ein Laborteam, welcher Teil einer Handschuhfachinstallation zuletzt spezifiziert wurde, und die Vakuumpumpe ist normalerweise die Antwort. Es befindet sich unter der Werkbank oder hinter einer Schalttafel, läuft jeweils ein paar Minuten und kommt bei Gesprächen, die von Analysegeräten, Reinigungssäulen und Abmessungen der Handschuhanschlüsse dominiert werden, nur selten vor. Diese Angewohnheit ist verständlich, und hier beginnt auch ein großer Teil der vermeidbaren Frustration, denn die Pumpe regelt die Geschwindigkeit jedes Vorgangs, bei dem Material über den Rand der Box bewegt wird.
Eine Handschuhbox mit Inertatmosphäre ist nicht so luftdicht wie eine versiegelte Ampulle. Es handelt sich um einen Arbeitsraum mit Türen, Handschuhen, Durchführungen und Anschlüssen, die regelmäßig geöffnet werden und jede Öffnung eine Möglichkeit zum Eindringen von Raumluft darstellt. Die Vakuumseite des Systems dient dazu, die Folgen dieses Verkehrs Zyklus für Zyklus zu reduzieren.
Warum die Vakuumpumpe eine eigene Spezifikation verdient
Eine Vakuumpumpe ist eines der wenigen Handschuhfachzubehörteile, bei denen eine echte Frage zur Gaskompatibilität gestellt wird. Eine Einheit, die mit Stickstoff gut funktioniert, kann sich mit Argon anders verhalten und wiederum anders mit einem Strom, der Lösungsmitteldampf aus einer beschichteten Probe oder feines Pulver aus einem gemahlenen Material transportiert. Diese Unterschiede wirken sich auf die Lebensdauer, den Ölzustand und im schlimmsten Fall darauf aus, ob Verunreinigungen stromaufwärts in die Kammer gelangen.
Es gibt auch ein Spezifikationsproblem. Pumpenkataloge sind nach Pumpgeschwindigkeit, Enddruck und Einlassgröße organisiert, während Benutzer von Handschuhboxen an Transferzeit, Atmosphärenstabilität und Wartungsintervalle denken. Die beiden Vokabulare beschreiben die gleiche Ausrüstung von entgegengesetzten Enden aus, und die Diskrepanz ist der Grund dafür, dass Pumpen häufig in einer Hinsicht überdimensioniert und in einer anderen Hinsicht unterdimensioniert sind.
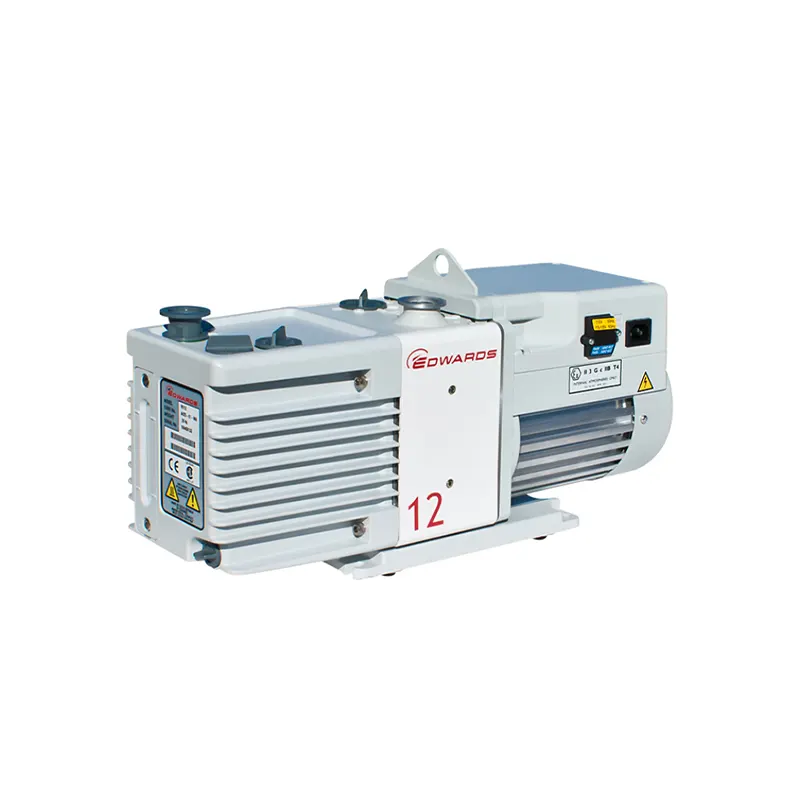
Der Handschuhfach-Vakuumpumpe ist ein Beispiel für die Kategorie, mit der sich diese Diskussion befasst: ein Zubehörteil, dessen Spezifikation von der Kammer abgeleitet werden sollte, die es bedient, und nicht aus einer allgemeinen Liste von Vakuum-Hardware ausgewählt werden sollte. Alles Folgende gilt für diese Kategorie und nicht nur für ein Modell.
Was eine Handschuhfach-Vakuumpumpe tatsächlich leistet
Es hilft, drei Aufgaben zu trennen, die eine einzelne Pumpe in derselben Anlage ausführen kann, da sie unterschiedliche Betriebsprofile und unterschiedliche Fehlermodi haben und eine Verwechslung zu einer falschen Diagnose führt, wenn sich etwas ändert.
Evakuierung des Vorzimmers vor einem Transfer
Die Vorkammer, auch Transferkammer oder Luftschleuse genannt, ist ein kleines Volumen mit einer Außentür zum Raum und einer Innentür zur Inertatmosphäre. Sein Betrieb wird durch eine Vakuumpumpe, eine kontrollierte Entlüftung und Druckmessung koordiniert. Der übliche Ablauf ist dieser: Material wird hineingelegt, die Außentür wird abgedichtet, die Kammer wird evakuiert, Arbeitsgas wird eingelassen, um den Druck nahe an den Druck des Hauptkastens zu bringen, und der Zyklus kann sich wiederholen. Erst dann öffnet sich die Innentür.
Der Zweck ist die Verwässerung. Bei jedem Evakuieren und Nachfüllen wird ein Teil der Restluft durch Arbeitsgas ersetzt, und durch die Wiederholung des Zyklus wird die Menge, die in die Hauptkammer transportiert wird, weiter reduziert, was Zeit und Gas kostet. Eine Pumpe, die schnell evakuiert, aber nicht sauber isoliert werden kann oder deren Einlassleitung lang und schmal ist, verlängert diesen Zyklus und verleitet den Bediener dazu, Wiederholungen zu überspringen, was oft der Moment ist, in dem die Atmosphärenqualität zu schwanken beginnt.
Nachfüllen, Spülen und die drei Gasströme
Die drei Gasströme in einer Inertatmosphärenanlage sollten nicht verwechselt werden. Arbeitsgas ist die Atmosphäre, in der sich die Probe befindet, typischerweise Stickstoff oder Argon, je nach Material und Prozess. Steuergas treibt pneumatische Ventile, Regler und manchmal auch den Analysekreislauf mit dem Druck an, den diese Instrumente erwarten. Regenerationsgas wird in regelmäßigen Abständen verbraucht, um das Reinigungsmaterial wiederherzustellen. Dabei handelt es sich um einen Prozess, der Wärme und einen definierten Durchfluss erfordert und völlig unabhängig von der routinemäßigen Evakuierung ist. Die Vakuumpumpe gehört zur ersten Kategorie in dem Sinne, dass sie den Raum leert, den das Arbeitsgas später füllt. Es reinigt nicht und regeneriert nichts.
Vakuumpumpe versus Gasreinigung
Der häufigste konzeptionelle Fehler bei Glovebox-Diskussionen besteht darin, die Vakuumpumpe als Teil der Atmosphärenkonditionierungskette zu betrachten. Das ist es nicht. Ein Reinigungssystem zirkuliert die Arbeitsatmosphäre in einem geschlossenen Kreislauf durch Material, das kontinuierlich Feuchtigkeit und Sauerstoff entfernt, wobei Überwachung und Regeneration Teil seines eigenen Zyklus sind. Eine Vakuumpumpe entfernt große Luftmengen aus einer versiegelten Kammer, bevor diese Luft das Hauptarbeitsvolumen erreicht.
Beide Funktionen sind notwendig und keine ersetzt die andere. Eine leistungsstarke Pumpe wird den Feuchtigkeitsgehalt der Hauptkammer nicht senken und ein gut gewarteter Reinigungskreislauf kann eine Transferroutine, die mehrmals pro Stunde frische Luft in die Box leitet, nicht kompensieren. Diese Grenze ist die Grundlage für jede nachfolgende Auswahlentscheidung.
Wie Pumpenleistung und Vorkammerdesign zusammenwirken
Da die Aufgabe der Pumpe durch die Kammer definiert wird, sollte das Spezifikationsgespräch dort beginnen und nicht mit einem Pumpenkatalog.
Volumen, Taktfrequenz und Durchsatz
Ein kleiner Vorraum, der ein paar Mal am Tag zyklisch betrieben wird, erfordert kaum eine Pumpe. Eine große Transferkammer, eine Ladeschleuse zur Aufnahme von Werkzeugen oder eine Konfiguration mit mehreren Anschlüssen, die von mehreren Benutzern gemeinsam genutzt wird, stellen weitaus höhere Anforderungen: Bei jedem Zyklus muss mehr Gas entfernt werden, und die Zyklen können sich überschneiden. Die relevante Frage ist nicht nur, wie lange eine Evakuierung dauert, sondern auch, wie viele Evakuierungen pro Stunde zu Spitzenzeiten stattfinden und ob die Pumpe kontinuierlich oder intermittierend läuft.
Die Sauggeschwindigkeit ist wichtig, ebenso wie die Leitfähigkeit des Weges zwischen Kammer und Pumpe. Kurze, breite, gut verlegte Leinen mit wenigen Biegungen sorgen dafür, dass die Nennleistung in die Kammer gelangt. Eine Pumpe, die auf dem Papier großzügig aussieht, aber durch einen schmalen Schlauch gedrosselt wird, verhält sich wie eine kleinere Pumpe, und der Bediener erlebt sie als eine Maschine, die ewig braucht, ohne offensichtliche Fehler zu melden.
Arbeitsdruck, Endvakuum und Leckage
In Gesprächen im Handschuhfach kursieren mehrere Zahlen zum Thema Vakuum, die unterschiedliche Dinge beschreiben. Wenn man sie als austauschbar betrachtet, führt dies zu Spezifikationen, die nicht eingehalten werden können, und zu schlicht falschen Leistungsbeurteilungen.
| Menge | Was es beschreibt | Wo es seinen Ursprung hat |
|---|---|---|
| Arbeitsdruck der Box | Der leichte Überdruck wird während des Betriebs in der Hauptkammer aufrechterhalten | Hauptkammer und ihre Druckregelung |
| Vorkammervakuum | Der während eines Evakuierungsschritts in der Transferkammer erreichte Druck | Vorkammervolumen, Dichtungen und die Pumpe |
| Pumpen Sie das ultimative Vakuum | Der niedrigste Druck, den die Pumpe selbst unter definierten Leerlaufbedingungen erreichen kann | Pumpenspezifikation |
| Leckrate | Wie schnell der Druck in einem abgeschlossenen, isolierten Volumen ansteigt | Dichtungen, Türen, Handschuhe und Durchführungen |
| Sauerstoff- und Feuchtigkeitsgehalt | Restliche reaktive Spezies in der Arbeitsatmosphäre | Reinigungskreislauf, Analysator und Betriebsdisziplin |
Nur eine Zeile dieser Tabelle gehört nur zur Pumpe. Eine hohe Leckrate macht einer guten Pumpe zunichte, und eine mittelmäßige Pumpe wird selten durch hervorragende Dichtungen gerettet. Die Diagnose beginnt daher damit, herauszufinden, welche Menge tatsächlich vom Zielwert abweicht, und nicht mit dem Austausch der Komponente, die am leichtesten dafür verantwortlich ist.
Wo die Zahlen implementiert sind, ist ebenso wichtig wie ihre Werte. Ein System, das die Innentür verschlossen hält, bis die Vorkammer wieder unter Arbeitsdruck steht, und das Evakuierungszyklen zählt, statt sich auf das Gedächtnis des Bedieners zu verlassen, liefert konsistentere Ergebnisse als eines, das die Reihenfolge der Gewohnheit überlässt. Verriegelungen und Zykluszählung sind Konfigurationsoptionen und gehören neben der Pumpe selbst zur Spezifikation.
Gaskompatibilität, Kontamination und Lebensdauer
Argon, Stickstoff und Pumpverhalten
Die Wahl des Arbeitsgases wird vom Material bestimmt, nicht von der Pumpe, aber die Pumpe spürt den Unterschied. Gase variieren in der Molmasse und in ihrem Verhalten bei Kompression und Abgas, und einige Konstruktionen handhaben ein Gas komfortabler als ein anderes. Nach einer Umstellung von Stickstoff auf Argon oder bei der Dichtheitsprüfung mit Helium können sich der erreichbare Druck und das Pumpenverhalten ändern. Hierbei handelt es sich um Fragen an den Pumpenlieferanten, die anhand des spezifischen Gases und Betriebs beantwortet werden und nicht aus einer allgemeinen Vakuumbewertung abgeleitet werden können.
Lösungsmitteldämpfe, kondensierbare Stoffe und das Adsorptionsgehäuse
Mit Lösungsmittel beschichtete Proben oder Prozesse, die flüchtige Spezies innerhalb der Vorkammer freisetzen, geben kondensierbaren Dampf in den evakuierten Strom. Bei vielen Pumpenkonstruktionen ist der Umgang mit kondensierbaren Stoffen schlecht: Das Schmiermittel kann verdünnt oder zersetzt werden, im Abgasweg können sich Ablagerungen ansammeln und Dampf kann zurück in die Kammer wandern, wenn die Pumpe stoppt. Dies ist einer der Gründe, warum die Lösungsmitteladsorption neben der Vakuumseite einer Glovebox häufig diskutiert wird.
Präzision ist hier nützlich. Die Lösungsmitteladsorption zielt auf organischen Dampf ab; Es entfernt weder Sauerstoff noch Feuchtigkeit aus der Arbeitsatmosphäre und ersetzt keinen Reinigungskreislauf. Seine Aufgabe besteht darin, den Vakuumweg zu schützen und kondensierbare Verunreinigungen zu begrenzen, statt die Atmosphäre zu konditionieren.
Ölgeschmierte und trockene Vakuumtechnologien
Im Großen und Ganzen lassen sich die in dieser Funktion eingesetzten Pumpen in geschmierte Drehschieberausführungen und trockene, ölfreie Ausführungen einteilen. Geschmierte Pumpen haben eine lange Erfolgsgeschichte im Laboreinsatz und bieten in der Regel eine hohe Leistung pro Stückkosten, sie erfordern jedoch Aufmerksamkeit auf den Ölzustand, die Abgasfiltration und das Risiko eines Rückstroms, wenn ein Zyklus unterbrochen wird oder die Pumpe außerhalb des vorgesehenen Betriebsbereichs verwendet wird. Trockenpumpen halten das Öl aus dem Fördervolumen fern und vereinfachen mehrere Verschmutzungsfragen bei unterschiedlichem Kosten- und Serviceprofil.
Keine der beiden Technologien ist allgemein besser. Die entscheidenden Faktoren sind der Gasstrom, das Vorhandensein von kondensierbaren Stoffen, das Wartungsintervall, das der Standort realistisch einhalten kann, und ob die Pumpe in einem Bereich steht, in dem Ölnebel nicht akzeptabel ist.
Partikel, Pulver und vorgeschalteter Schutz
Beim Pulverhandling denken viele Anwender zunächst an die Filtration. Wenn eine Vorkammer zum Fördern feiner Pulver verwendet wird, kann ein Teil der Fraktion beim Auslasshub zur Pumpe transportiert werden. Ein Partikelfilter auf der Vakuumseite schützt die Pumpe. Es schützt nicht die Arbeitsatmosphäre, da Partikelfiltration und Feuchtigkeitsentfernung unterschiedliche Funktionen sind und die Unterscheidung immer dann wichtig ist, wenn eine Kontamination gemeldet wird und die Beweise eher auf Staub als auf Feuchtigkeit hinweisen.
Wo ein Reinigungssystem passt und wo nicht
Die Vakuumpumpe arbeitet in einer modernen Installation selten alleine. Die kontinuierliche Atmosphärenkontrolle wird von einem Reinigungssystem übernommen, und es lohnt sich, diese Rolle genau zu beschreiben, ohne davon auszugehen, dass eine bestimmte Pumpe und eine bestimmte Reinigungseinheit zusammengehören.
Reinigungsschränke mit geschlossenem Kreislauf
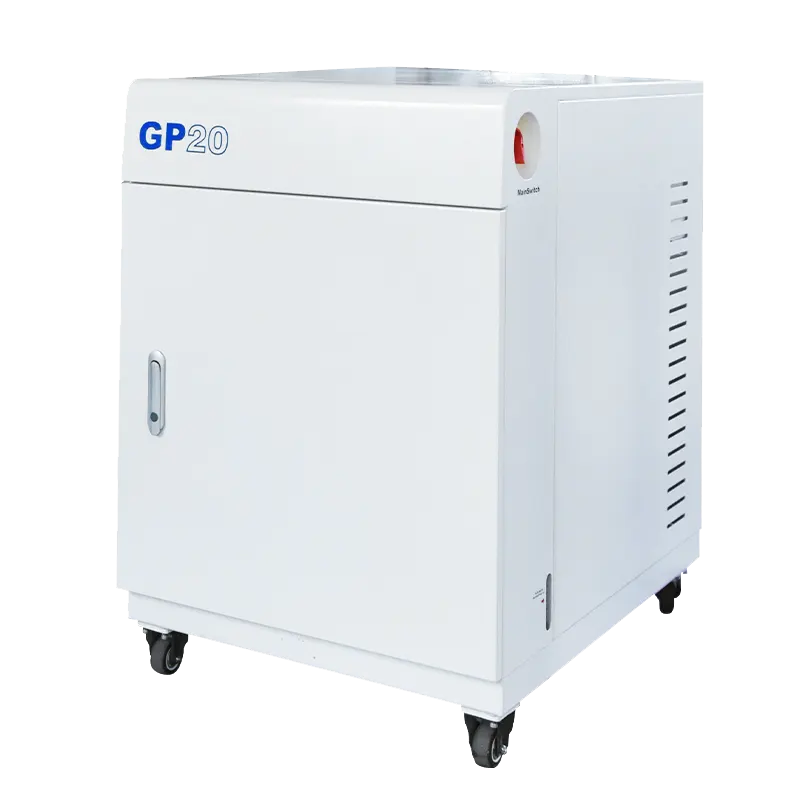
Ein Reinigungsschrank wie der Schrank für GP20-Gasreinigungssystem ist eine eigenständige Einheit, die Gas in einem geschlossenen Kreislauf mit kompatiblen versiegelten Gehäusen oder Prozessgeräten durch Reinigungsmaterial zirkulieren lässt. Seine Funktionen sind Zirkulation, Entfernung von Feuchtigkeit und Sauerstoff, Überwachung und periodische Regeneration des Reinigungsmaterials. Es handelt sich nicht um eine Handschuhbox: Sie enthält keinen Arbeitsraum für einen Bediener und bietet selbst keine inerte Umgebung für eine Probe.
Warum die Vakuumpumpe kein Reinigungsgerät ist
Da beide Geräte auf derselben Bank sitzen und beide mit Vakuum- und Drucksprache beschrieben werden, kommt es manchmal zu Verwechslungen. Die Verwirrung führt zu zwei charakteristischen Fehlern. Die erste besteht darin, von der Pumpe zu erwarten, dass sie den Feuchtigkeits- und Sauerstoffgehalt in der Hauptkammer senkt. Dies ist jedoch nicht möglich, da diese Spezies durch Kontakt mit Reinigungsmaterial in einem Kreislauf und nicht durch Evakuierung entfernt werden. Zweitens wird erwartet, dass das Reinigungskabinett die Folgen einer nachlässigen Transferpraxis auffängt. Dies ist möglich, jedoch nur um den Preis einer schnelleren Sättigung und einer häufigeren Regeneration.
Kompatibilität ist eine Frage, keine Annahme
Nichts in dieser Vereinbarung bedeutet, dass eine bestimmte Pumpe für einen bestimmten Schrank oder eine bestimmte Kammer geeignet ist. Die Kompatibilität muss auf mehreren Ebenen überprüft werden: für welche Druckbereiche jedes Gerät ausgelegt ist, für welche Gasart, wo die Pumpe entlüftet, ob Steuersignale und Verriegelungen vorhanden sind und wie die Pumpe isoliert ist, wenn sie nicht läuft. Eine Pumpe, die für ein Gehäuse geeignet ist, kann aufgrund des Volumens, des Gases oder der Steuerungsarchitektur für ein anderes Gehäuse ungeeignet sein. Wenn die Antwort nicht dokumentiert ist, besteht der richtige Schritt darin, eine Bestätigung vom Lieferanten einzuholen, anstatt aus den Produktnamen oder der Tatsache, dass zwei Artikel von demselben Unternehmen verkauft werden, auf die Kompatibilität zu schließen.
Langsame Genesung und andere Symptome: Die Beweise lesen
Die meisten vakuumbedingten Beschwerden treten als Symptome und nicht als fehlerhafte Komponenten auf. Die Trennung der zuvor aufgeführten Indikatoren ist gerade deshalb sinnvoll, weil jedes Symptom das Feld möglicher Ursachen einschränkt, ohne dass eine Vermutung über eine bestimmte Maschine erforderlich ist.
Der Vorraum dauert länger als früher
Wenn sich ein Evakuierungsschritt, der einmal schnell abgeschlossen wurde, nun in die Länge zieht, liegt die wahrscheinlichste Erklärung eher auf der Vakuumseite als auf der grundsätzlichen Leistungsfähigkeit der Pumpe. Eine verhärtete Türdichtung, ein Handschuh, der zu durchdringen beginnt, oder ein O-Ring, der mit Pulver verunreinigt ist, lassen Gas fast genauso schnell ein, wie die Pumpe es entfernt. Lange Evakuierungszeiten gehen oft mit einem Druck einher, der auf einem Plateau stagniert, anstatt weiter abzusinken, was eher auf ein Leck oder eine Dampfbelastung als auf Pumpenverschleiß hindeutet. Wenn die Pumpe monatelang mit kondensierbarem Dampf gelaufen ist, kann auch ein verschlechtertes Schmiermittel oder ein verschmutzter Abluftfilter die Leistung beeinträchtigen. Eine Serviceinspektion ist die angemessene Reaktion.
Die Wasser- und Sauerstoffwerte steigen nach einem Transfer an und erholen sich langsam wieder
Dieses Symptom hat zwei mögliche Heimatgebiete. Wenn die Messwerte bei jedem Transfer stark ansteigen und es lange dauert, bis sie wieder zurückkehren, ist die Transferpraxis der erste Verdacht: zu wenige Evakuierungs- und Nachfüllzyklen, eine Innentür öffnet sich, bevor die Kammer wieder den Arbeitsdruck erreicht hat, oder ein Entlüftungsventil, das Gas so schnell einlässt, dass Restluft in das Hauptvolumen eingerührt wird. Wenn die Messwerte ansteigen, ohne dass eine Übertragung stattfindet, ist es unwahrscheinlich, dass die Vakuumseite dafür verantwortlich ist, und die Kalibrierung des Analysators, der Status der Reinigungsschleife und die Gesamtleckrate verdienen zuerst Aufmerksamkeit.
Die Erholungszeit ist eine nützliche Diagnose, da sie das Gleichgewicht zwischen der Menge der eingedrungenen Kontamination und der verfügbaren Kapazität des Reinigungskreislaufs widerspiegelt. Kurze Zyklen mit einer hohen Restluftlast verbrauchen diese Kapazität nach und nach, sodass jede Erholung langsamer erscheint. Betreiber beschreiben dies oft als eine Verschlechterung der Box, wenn sich die Übertragungsroutine geändert hat.
Lesungen, die sich trotz ständiger Zirkulation nie beruhigen
Wenn die Zirkulation ordnungsgemäß läuft und der Analysator in Ordnung ist, Feuchtigkeit oder Sauerstoff jedoch nicht auf das erwartete Niveau sinken, verlagert sich die Suche auf Quellen, die den Reinigungskreislauf umgehen: eine undichte Durchführung, ein beschädigter Handschuh, ein nicht versiegelter Anschluss, eine ausgasende Probe oder eine Lösungsmittelquelle, für die der Kreislauf nicht ausgelegt ist. In dieser Situation ist die Vakuumpumpe im Allgemeinen ein Nebenmann, und ihre einzige Bedeutung besteht darin, ob der Vorkammerpfad bei jedem Transfer eine Frischluftzufuhr hinzufügt.
Was ein Analysegerät tut und was nicht, verrät es Ihnen
Ein Sauerstoff- oder Feuchtigkeitsanalysator misst die Atmosphäre; es reinigt es nicht und es sagt nichts direkt über die Vakuumseite aus. Sein Bereich, seine Auflösung und seine Kalibrierung bestimmen, wie sicher kleine Änderungen interpretiert werden können, und die Auflösung ist nicht gleichbedeutend mit der Genauigkeit. Zwei Analysatoren mit der gleichen Auflösung können sich hinsichtlich der absoluten Werte nicht einig sein, was immer dann von Bedeutung ist, wenn Messwerte als Beweis für die Pumpenleistung verwendet werden.
Eine Spezifikationscheckliste für die Vakuumseite
Bevor Sie ein Angebot für die anfordern Handschuhfach-VakuumpumpeEs hilft dabei, die Informationen zusammenzustellen, die tatsächlich die Antwort bestimmen. Die gleiche Liste dient als Überprüfung vor der Installation für ein System, das bereits ausgeführt wird.
Informationen, die einem Lieferanten zur Verfügung gestellt werden sollen
- Zu evakuierende Kammervolumina: Vorkammer, Ladeschleuse und jedes zusätzliche versiegelte Volumen, das von derselben Pumpe versorgt wird.
- Erforderliche Evakuierungszeit pro Zyklus und Anzahl der Zyklen pro Stunde bei Spitzenlast.
- Arbeitsgas sowie jegliches Gas, das für Dichtheitsprüfungen oder spezielle Prozesse verwendet wird.
- Ob der evakuierte Strom Lösungsmitteldampf, Feuchtigkeit oder feines Pulver transportieren kann.
- Druckbereich, in dem die Pumpe betrieben wird, und ob sie abgeschaltet wird oder kontinuierlich läuft.
- Abgasziel und etwaige Anlagenbeschränkungen hinsichtlich Lärm, Hitze oder Ölnebel.
- Ob die Pumpe mit Türen, Ventilen oder dem Steuerungssystem des Gehäuses verriegelt werden muss.
- Wartungszugang und das für den Standort realistische Serviceintervall.
Punkte, die eher bestätigt als vermutet werden sollten
- Bei den Endvakuumwerten handelt es sich um Pumpenpegelwerte unter definierten Bedingungen; Sie sind kein Versprechen über den Druck, den Ihr Vorraum erreichen wird.
- Die Sauggeschwindigkeit am Pumpeneinlass ist nicht dasselbe wie die effektive Geschwindigkeit an der Kammer; Leitungslänge, Verlegung und Durchmesser spielen eine Rolle.
- Vorkammerdruck, Kastenarbeitsdruck und Leckrate sind separate Größen mit unterschiedlichen Ursachen.
- Die Lösungsmitteladsorption schützt den Vakuumweg; Es entzieht der Arbeitsatmosphäre weder Sauerstoff noch Feuchtigkeit.
- Partikelfiltration ist keine Luftreinigung.
- Ein Reinigungsschrank und eine Vakuumpumpe erfüllen getrennte Funktionen und sind nicht austauschbar oder automatisch kompatibel.
Abstimmung der Pumpe auf die tatsächliche Nutzung der Box
Das endgültige Urteil ist rechtskräftig. Eine Forschungsgruppe, die täglich einige wenige versiegelte Proben transferiert, benötigt ein anderes Aufgabenprofil als eine Einrichtung, in der produktionsnahe Arbeiten mit häufigen Schleusenzyklen und lösungsmittelhaltigen Teilen ausgeführt werden. Das für den zweiten Fall geeignete Zubehörteil kann für den ersten Fall überdimensioniert und unpraktisch sein, während das für den ersten Fall geeignete Zubehörteil den zweiten durch langsame Zyklen und verkürzte Wartungsintervalle frustriert.
Wenn die Dokumentation eine Frage nicht klärt, sei es die Gaskompatibilität, der erreichbare Druck unter realer Last oder die Steuerungsintegration, besteht der richtige Schritt darin, den Gerätelieferanten mit allen vorliegenden Anwendungsdetails zu befragen. Eine Spezifikation, die mit der Kammer, dem Gas und dem Arbeitszyklus beginnt, hält weitaus besser als eine, die mit einer Katalogseite beginnt.
