
Une boîte à gants monoposte et unilatérale avec purification des gaz est souvent choisie lorsqu'un opérateur a besoin d'une atmosphère inerte compacte et contrôlée pour un travail sensible à l'air ou à l'humidité. La configuration semble simple, mais l'expression combine deux fonctions d'ingénierie distinctes : l'enceinte physique qui isole l'opérateur du processus et le système de purification des gaz qui gère en permanence l'atmosphère à l'intérieur de cette enceinte. Une disposition à poste unique sur un seul côté réduit l'encombrement et est destinée à une seule position de travail, ce qui peut améliorer l'accès et réduire le volume à contrôler. Cela signifie également qu'il y a moins d'espace tampon interne pour l'équipement, les solvants et les échantillons. Chaque transfert, changement de gants, déversement ou fuite affecte une atmosphère partagée.
La question pratique n’est pas de savoir si la boîte peut être remplie d’argon ou d’azote. Il s'agit de savoir si l'atmosphère peut être maintenue aux niveaux d'oxygène et d'eau requis tout au long d'un processus, y compris après l'ouverture des portes, le transfert des échantillons et la libération de l'humidité ou du solvant emprisonnés dans les matériaux. Le remplacement du gaz ne peut à lui seul assurer ce contrôle continu. Un système d’épuration le peut, à condition qu’il soit correctement dimensionné, correctement installé et entretenu. Produit de référence dans cette catégorie, le Boîte à gants simple face à station unique avec système de purification de gaz, est un exemple de boîtier compact dans lequel la purification fait partie de la conception plutôt qu'après coup.
Ce guide adopte une perspective de sélection et de dépannage. Il explique ce que change le format mono-station et unilatéral, en quoi la purification diffère du remplacement de gaz inerte, ce que fait le matériel en boucle fermée, quand un accessoire d'adsorption de vapeur de solvant organique est pertinent et pourquoi les lectures d'eau et d'oxygène peuvent mettre du temps à se rétablir après une perturbation. Il répertorie également les informations à confirmer avant l'achat afin que le coffret soit adapté au processus plutôt qu'à une spécification générique.
Ce que change la disposition à station unique et unilatérale
Dans une boîte à gants à poste unique et unilatérale, l'espace de travail est normalement disposé autour d'un poste d'opérateur et d'un côté d'accès aux gants. Ceci est différent d'une boîte multiposte ou double face, dans laquelle deux personnes ou plus peuvent travailler simultanément ou dans laquelle les processus peuvent être séparés entre zones. Le format à station unique est bien adapté à la recherche à petite échelle, à la préparation d’échantillons, à la manipulation de matériaux de batterie et aux processus qui ne nécessitent pas de travail parallèle. Le volume interne étant limité, la boucle de purification a moins de gaz à conditionner et l’atmosphère peut réagir rapidement aux changements lorsque le système fonctionne correctement. Le même petit volume peut aussi être un inconvénient : un solvant déversé, un échantillon de dégazage important ou une antichambre mal purgée peuvent perturber toute l'atmosphère plus rapidement que dans une boîte plus grande.
L’accès d’un seul côté affecte également l’ergonomie et la disposition des équipements. L'opérateur passe des gants sur un visage, la profondeur et la hauteur utilisables de la zone de travail sont donc importantes. Les instruments d'analyse, les plaques chauffantes, les balances ou les petits outils de traitement doivent s'adapter sans bloquer le chemin de circulation. Si la boîte est configurée avec une seule antichambre, chaque article doit passer par ce seul chemin de transfert, ce qui peut devenir un goulot d'étranglement. Si le processus nécessite des transferts fréquents d’articles volumineux ou de plusieurs lots d’échantillons, le volume de l’antichambre et la durée du cycle deviennent des critères de sélection importants. La page du produit doit être vérifiée pour connaître la disposition réelle de l'antichambre, le nombre de ports pour les gants, les dimensions internes et si la boîte est livrée avec un support ou est destinée à être placée sur un banc.
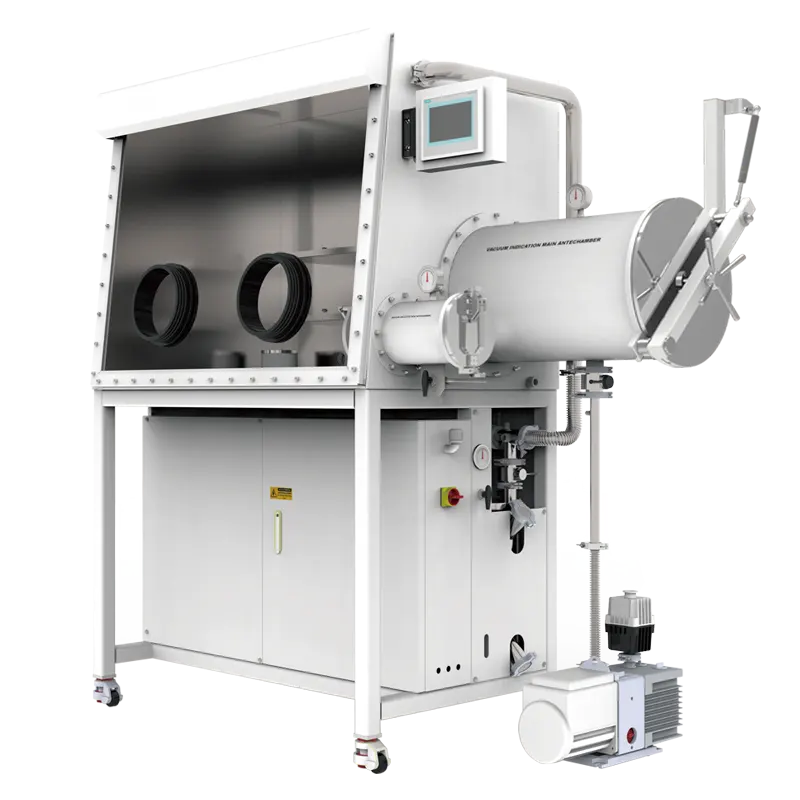
Pourquoi le remplacement du gaz inerte n'est pas la même chose que la purification
Le remplacement du gaz inerte, souvent appelé purge ou inertage, élimine l'oxygène et l'eau en diluant l'atmosphère existante avec de l'azote sec ou de l'argon. Une séquence typique peut impliquer des cycles de vide et de remplissage, une purge de flux, ou les deux. Le remplacement est indispensable lors de la première mise en service d'un coffret ou après sa mise à l'air libre. Il réduit la concentration globale d’oxygène et d’humidité, mais il n’élimine pas continuellement les petites quantités qui pénètrent par les gants, les joints et les matériaux. Une fois la purge arrêtée, l’oxygène et l’eau peuvent remonter.
La purification des gaz est un processus continu. L’atmosphère de la boîte circule dans une boucle fermée qui contient un matériau conçu pour éliminer l’oxygène et l’eau. L'oxygène est généralement éliminé par un catalyseur qui réagit avec l'oxygène, tandis que l'eau est éliminée par un adsorbant tel qu'un tamis moléculaire. La boucle fonctionne pendant que le boîtier est utilisé, elle peut donc compenser les entrées et les dégazages de faible niveau. C'est la principale différence : le remplacement crée une atmosphère de départ ; la purification l’entretient. Les deux sont nécessaires. Un système de purification sans purge initiale appropriée mettra beaucoup plus de temps à atteindre un niveau bas, et une boîte sans purification dérivera après chaque transfert.
| Aspect | Remplacement du gaz inerte | Purification en boucle fermée |
|---|---|---|
| But | Réduire le volume d'O2/H2O au démarrage ou après l'ouverture | Maintenir un faible niveau O2/H2O pendant le travail |
| Force motrice | Dilution et déplacement | Circulation sur milieu réactif ou adsorbant |
| Continu? | Non, événement de lot ou de flux | Oui, pendant que le ventilateur et les colonnes fonctionnent |
| Consommables | Alimentation en gaz | Médias de purification, gaz de régénération, énergie, filtres |
| Limite | Impossible de supprimer indéfiniment l'entrée de trace | Capacité, régénération, taux de fuite, dégazage |
| Utilisation typique | Mise en service, cycles d'antichambre, purge d'urgence | Opération courante avec des matériaux sensibles |
À l’intérieur d’un système de purification de gaz en boucle fermée
Un système de purification en boucle fermée n’est pas un seul composant. Il s'agit d'un ensemble qui comprend un ventilateur de circulation, une ou plusieurs colonnes de purification, des vannes, de la tuyauterie, un système de contrôle et des capteurs d'oxygène et d'eau. Dans de nombreuses conceptions, l'atmosphère de la boîte est extraite du volume de travail, passée à travers la colonne de purification et renvoyée dans la boîte. La boucle peut également comprendre un échangeur de chaleur ou un refroidisseur pour gérer la température, ainsi que des filtres pour protéger le ventilateur et les colonnes des particules. La disposition exacte dépend du fabricant et du modèle. La boîte à gants unilatérale à station unique avec système de purification de gaz doit être revue avec son schéma de tuyauterie et d'instruments réel plutôt que supposé.
Il est utile de distinguer le gaz de travail, le gaz de contrôle et le gaz de régénération. Le gaz de travail est l’atmosphère inerte à l’intérieur de la boîte. Le gaz de contrôle peut faire fonctionner des vannes ou des actionneurs, et le gaz de régénération est utilisé pour restaurer le milieu de purification. Ces flux peuvent avoir des exigences différentes en matière de pureté, de pression et de débit. Les confondre peut entraîner une mauvaise régénération ou une consommation de gaz inutile. Le fournisseur doit fournir un schéma de gaz et identifier chaque connexion.
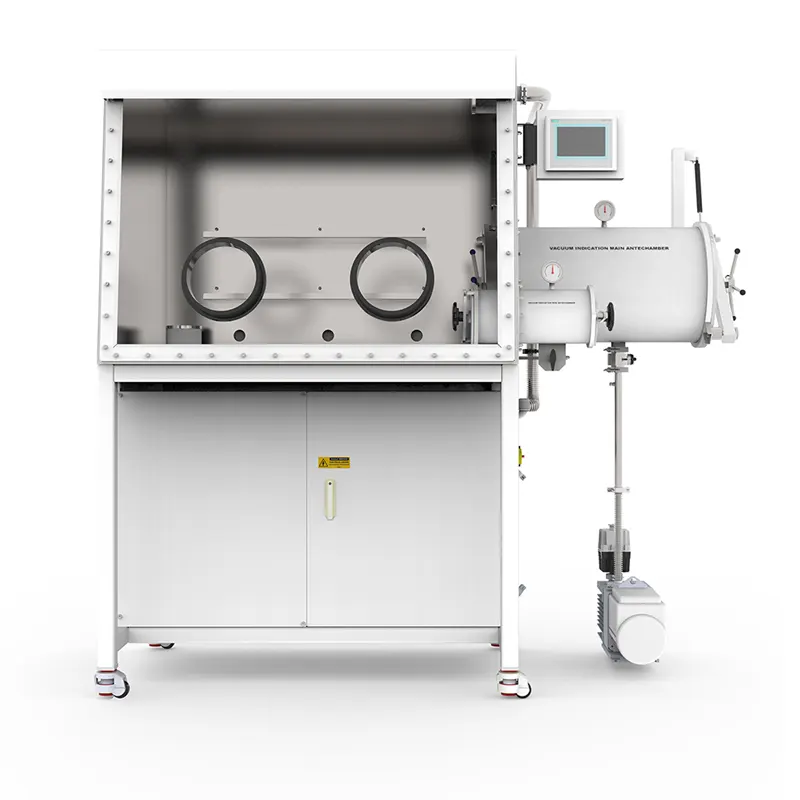
Colonne de purification et régénération
La colonne de purification contient des médias qui éliminent l'oxygène et l'eau. L'élimination de l'oxygène repose souvent sur un catalyseur au cuivre qui convertit l'oxygène en oxyde de cuivre ; l'élimination de l'eau utilise un adsorbant tel qu'un tamis moléculaire. Au fil du temps, les médias deviennent saturés. La régénération les restitue en les chauffant et en les exposant à un gaz approprié. La régénération du catalyseur à oxygène nécessite généralement un mélange gazeux réducteur, tandis que la régénération de l'adsorbant à l'eau utilise de la chaleur et une purge sèche ou un vide. La régénération n'est pas la même chose que la circulation normale et ne doit pas être confondue avec la purge du caisson. Le système de contrôle doit indiquer clairement le mode et l'opérateur doit savoir quel gaz est utilisé pour l'atmosphère de travail, lequel est utilisé pour le contrôle ou l'actionnement et lequel est utilisé pour la régénération.
Circulation, analyseurs et contrôle de pression
Le débit de circulation affecte la rapidité avec laquelle l’atmosphère de la boîte traverse le milieu de purification. Un débit plus élevé peut améliorer la vitesse de mélange et de récupération, mais il doit être compatible avec la conception de la colonne et l’équilibre des pressions de la boîte. Les analyseurs d'oxygène et d'eau mesurent l'atmosphère ; ils ne le purifient pas. Leur emplacement est important. Un capteur situé près de la conduite de retour peut lire différemment d'un capteur situé près des gants ou de l'antichambre. La plage, la résolution, la précision, l'étalonnage et le temps de réponse de l'analyseur sont des spécifications distinctes, et une résolution affichée ne signifie pas automatiquement la précision des mesures. Le contrôle de la pression est également distinct de la purification. La boîte peut fonctionner en légère surpression, tandis que l'antichambre peut être évacuée et remplie à nouveau. La pression de service, le vide de l'antichambre, le vide limite de la pompe et le taux de fuite sont des valeurs différentes et ne doivent pas être mélangées.
Ce que la purification ne peut pas réparer
Un système de purification ne peut pas compenser une fuite importante et continue, un gant avec un mauvais matériau ou une mauvaise étanchéité, une colonne saturée qui n'a pas été régénérée ou un processus qui libère de grandes quantités de solvant ou de vapeur d'eau. Il ne peut pas non plus sécuriser un matériau incompatible. Si un échantillon dégage beaucoup de gaz, la boucle de purification peut être saturée et la lecture d'oxygène ou d'eau restera élevée jusqu'à ce que la source soit retirée. Dans cette situation, augmenter la circulation ou courir plus longtemps ne résoudra peut-être pas le problème. La cause doit être identifiée. C'est pourquoi la sélection commence par le matériau, le processus et la fréquence de transfert, et non par la seule colonne de purification.
Quand une boîte de purification à station unique est la bonne solution et quand elle ne l'est pas
Flux de travail, ergonomie et intégration
Une boîte de purification à station unique et unilatérale convient parfaitement lorsqu'un opérateur effectue un travail intermittent ou continu qui nécessite une atmosphère contrôlée et que le processus ne nécessite pas plusieurs utilisateurs simultanés. Il convient également lorsque l'espace au sol est limité et lorsque le boîtier peut être placé à proximité d'équipements de support tels qu'une pompe à vide, une alimentation en gaz et un analyseur. Le format compact peut réduire le temps et le gaz nécessaires à l'inertage initial et faciliter l'observation de l'ensemble de la zone de travail. Cependant, ce n’est pas le bon choix lorsque deux opérateurs doivent travailler en même temps, lorsque de gros équipements doivent être installés à l’intérieur ou lorsque plusieurs voies de transfert d’échantillons sont nécessaires pour éviter une contamination croisée. Dans ces cas, une configuration multiposte ou double face peut être plus appropriée, mais elle augmente également le volume interne et la quantité de gaz à purifier.
L’évolutivité compte également. Un boîtier à station unique peut suffire pour les premières expériences, mais si le processus passe à des échantillons plus grands ou à plusieurs analyses parallèles, la fréquence de transfert et la charge de l'équipement interne peuvent dépasser la capacité pratique du format compact. Planifier l’étape suivante peut éviter une mise à niveau prématurée. La décision doit tenir compte non seulement de la taille actuelle de l’échantillon, mais également du nombre de transferts par jour et de la durée maximale pendant laquelle la boîte peut être ouverte.
Risques liés aux matériaux, aux solvants et aux processus
La compatibilité des matériaux est plus importante que la taille de la boîte. Les gants doivent résister aux solvants, acides ou particules utilisés dans le processus. Les joints, les fenêtres et les surfaces internes doivent également être pris en compte. Les supports de purification peuvent être sensibles à certaines vapeurs et certains solvants peuvent entrer en compétition avec l'adsorption de l'eau ou produire des dépôts. Si le procédé utilise des solvants organiques, la question n’est pas simplement de savoir si la boîte est inerte ; il s'agit de savoir si les vapeurs de solvant sont gérées de manière à ne pas dégrader l'atmosphère ou la boucle d'épuration. La température du processus, la masse de l’échantillon et la durée d’exposition affectent également la quantité de vapeur ou d’humidité libérée. Un petit échantillon peut avoir peu d’effet, tandis qu’un grand réservoir de solvant ou un processus chauffé peuvent libérer suffisamment de vapeur pour modifier l’atmosphère pendant des heures.
Contrôle des vapeurs de solvants : là où le système d'adsorption des vapeurs de solvants organiques s'adapte
Les solvants organiques sont courants dans le travail en boîte à gants, notamment dans le nettoyage, le moulage, la préparation des électrolytes et les réactions chimiques. Même lorsque l’atmosphère de la boîte est inerte, les vapeurs de solvant peuvent affecter le procédé, les analyseurs et les supports de purification. Un Système d'adsorption de vapeur de solvant organique est un accessoire destiné à capter les vapeurs de solvants organiques avant qu'elles ne s'accumulent ou n'atteignent les parties sensibles du système. Cela ne remplace pas la purification de l’eau et de l’oxygène. Il n’élimine pas non plus l’oxygène ou l’eau, et il ne faut pas s’attendre à ce qu’il résolve une fuite ou un problème de dégazage. Son rôle est complémentaire : il s'adresse à une classe de contaminants différente.
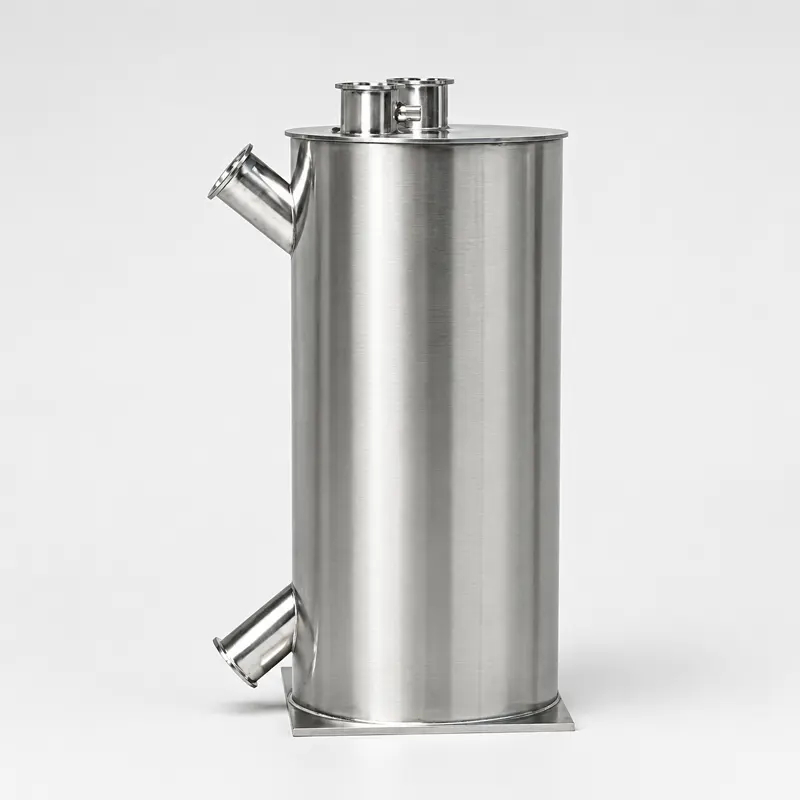
La compatibilité doit être confirmée. Le système d'adsorption doit être adapté aux solvants spécifiques utilisés, à la concentration de vapeur attendue et au chemin de circulation de la boîte. Le point de connexion, la chute de pression et l’intervalle d’entretien sont importants. Si l'accessoire est ajouté après l'installation du boîtier, le fournisseur doit confirmer que la boucle de purification peut tolérer la résistance au débit supplémentaire et que le système de contrôle peut surveiller les conditions pertinentes. La page produit constitue le point de départ de cette discussion. La décision doit être basée sur la liste des solvants, la durée du processus et l'atmosphère requise, et non sur l'hypothèse générale selon laquelle n'importe quel cartouche d'adsorption fonctionnera avec n'importe quel système de purification.
La surveillance des vapeurs de solvant n’est pas la même chose que la surveillance de l’oxygène et de l’eau. Si des vapeurs de solvant font partie du processus, le système peut nécessiter une surveillance supplémentaire ou un intervalle d'entretien défini pour le fluide d'adsorption. L’absence de montée d’oxygène ou d’eau ne prouve pas que les vapeurs de solvant sont sous contrôle, car différents contaminants affectent différentes parties du système. Un solvant qui n'est pas éliminé peut se condenser sur les surfaces, modifier les lectures de l'analyseur ou réduire progressivement la capacité d'adsorption de l'eau.
Pourquoi les lectures d'eau et d'oxygène se rétablissent lentement
Une lente récupération après un transfert ou une ouverture est une observation courante. La lecture augmente, puis met plus de temps que prévu à revenir. Cela ne signifie pas automatiquement que le système de purification est défectueux. La récupération est une course entre la vitesse à laquelle l’oxygène et l’eau entrent dans le caisson et la vitesse à laquelle la boucle d’épuration les élimine. Si le taux d'entrée est élevé ou si le taux d'élimination est faible, la lecture restera élevée. La première étape consiste à séparer une perturbation temporaire d’une source persistante.
Causes probables de séparation
- Objet volumineux ou humide transféré dans l’antichambre sans purge adéquate.
- Joint de porte d'antichambre, port de gant ou gant lui-même laissant passer l'air.
- Matériau des gants à haute perméabilité à l’eau ou à l’oxygène.
- Dégazage provenant d'échantillons, de conteneurs, de rubans adhésifs, d'étiquettes ou d'équipements internes.
- Chargement de vapeur de solvant ou revêtement sur des supports de purification.
- Colonne de purification saturée ou non régénérée.
- Le ventilateur ou la vanne de circulation ne fonctionne pas au débit prévu.
- Dérive d’étalonnage de l’analyseur ou capteur situé dans une zone stagnante.
- La pression de la boîte est réglée trop bas, ce qui permet l'entrée.
- Fuite dans la tuyauterie, les raccords ou les joints soudés.
Que vérifier avant de conclure à un défaut
Une séquence de vérification logique est utile. Confirmez l'événement qui a précédé la hausse. Si la lecture a augmenté après un transfert, examinez le cycle de l'antichambre ainsi que la surface et la teneur en humidité de l'article. S'il s'est élevé sans événement évident, vérifiez les gants, les joints et les raccords. Confirmez que la boucle de purification est effectivement en cours d'exécution et que la colonne n'est pas en régénération ou en veille. Comparez la lecture avec un deuxième analyseur si disponible. Recherchez l'utilisation de solvants ou de nouveaux matériaux dans la boîte. Examinez les indicateurs de pression et de débit. Si le système dispose d'un cycle de régénération, vérifier qu'il s'est terminé et que les vannes sont revenues en position de fonctionnement. Ce n'est qu'après ces contrôles qu'il faut suspecter le milieu de purification ou l'analyseur. Même dans ce cas, la procédure de service du fabricant doit être suivie.
Le temps de récupération n'est pas une spécification unique
Le temps de récupération dépend de la concentration initiale, de la cible finale, du volume, du débit de circulation, du nombre et de l'état des colonnes de purification, du taux de fuite et de la charge matière. Deux caissons de même volume nominal peuvent se comporter différemment si l'un d'entre eux présente un taux de fuite plus élevé ou une antichambre plus grande. Pour cette raison, un temps de récupération indiqué sans conditions a une valeur limitée. Il est plus utile de définir un test : fermer la boîte, introduire une perturbation connue et enregistrer le temps de retour à la cible dans un état de circulation et de régénération défini. Le fournisseur peut alors confirmer si les performances spécifiées correspondent aux exigences du processus.
Liste de contrôle de configuration pour une boîte de purification à station unique
- Dimensions internes et disposition du port de gant sur un seul côté.
- Nombre et taille des antichambres ; cycle de vide et de remplissage.
- Type de système de purification et nombre de colonnes ; si l'élimination de l'oxygène et de l'eau est incluse.
- Méthode de régénération et gaz requis.
- Plage de contrôle du débit de circulation et de la pression.
- Plage, résolution, précision, méthode d'étalonnage et emplacements des capteurs de l'analyseur d'oxygène et d'eau.
- Spécification du taux de fuite et méthode de test.
- Matériau des gants, épaisseur et compatibilité avec les produits chimiques de traitement.
- Dispositions relatives à l'adsorption des vapeurs de solvants si des solvants organiques sont utilisés.
- Compatibilité de la pompe à vide avec le volume de l'antichambre et la charge de gaz.
- Traversées électriques et de signaux nécessaires pour l'équipement.
- La filtration HEPA nécessite des particules, le cas échéant.
- Options d’alarme, d’enregistrement de données et de surveillance à distance.
- Accès au service et intervalles de remplacement des consommables.
Fournir au fournisseur la description du processus, les matériaux et solvants utilisés, les niveaux d'oxygène et d'eau requis, la fréquence de transfert, le plus gros article à transférer, le nombre d'opérateurs, l'espace au sol disponible et les utilitaires disponibles. Ces informations permettent au fournisseur de recommander une configuration plutôt qu'un simple modèle. Le Boîte à gants simple face à station unique avec système de purification de gaz peuvent être évalués par rapport à ces critères.
Une boîte à gants de purification à station unique et unilatérale est un outil ciblé. Il fonctionne comme prévu lorsque le processus est bien défini, que le chemin de transfert est contrôlé et que la boucle de purification est maintenue. Il a du mal à compenser un chemin de transfert ouvert, des matériaux incompatibles ou une charge de solvants que les médias de purification n'ont pas été conçus pour gérer. La décision de sélection doit donc être basée sur les exigences réelles en matière d'atmosphère, les contaminants présents et le flux de travail. Lorsque ceux-ci sont clairs, la boîte et ses accessoires peuvent être adaptés à la tâche au lieu d'être ajustés après l'apparition de problèmes.
